


Stanzteile werden immer feiner, die Sauberkeitsanforderungen immer strenger. Auf dem 6. Expertentreff Stanztechnologie am MTI der RWTH Aachen haben Joachim Ritter und Peter Petzold vom Ecoclean Kompetenzzentrum in Monschau gezeigt, warum „partikelfrei“ heute der Maßstab ist – und mit welchen Verfahren Stanzbetriebe ihn erreichen.
Stanzen trifft Sauberkeit: der Expertentreff in Aachen
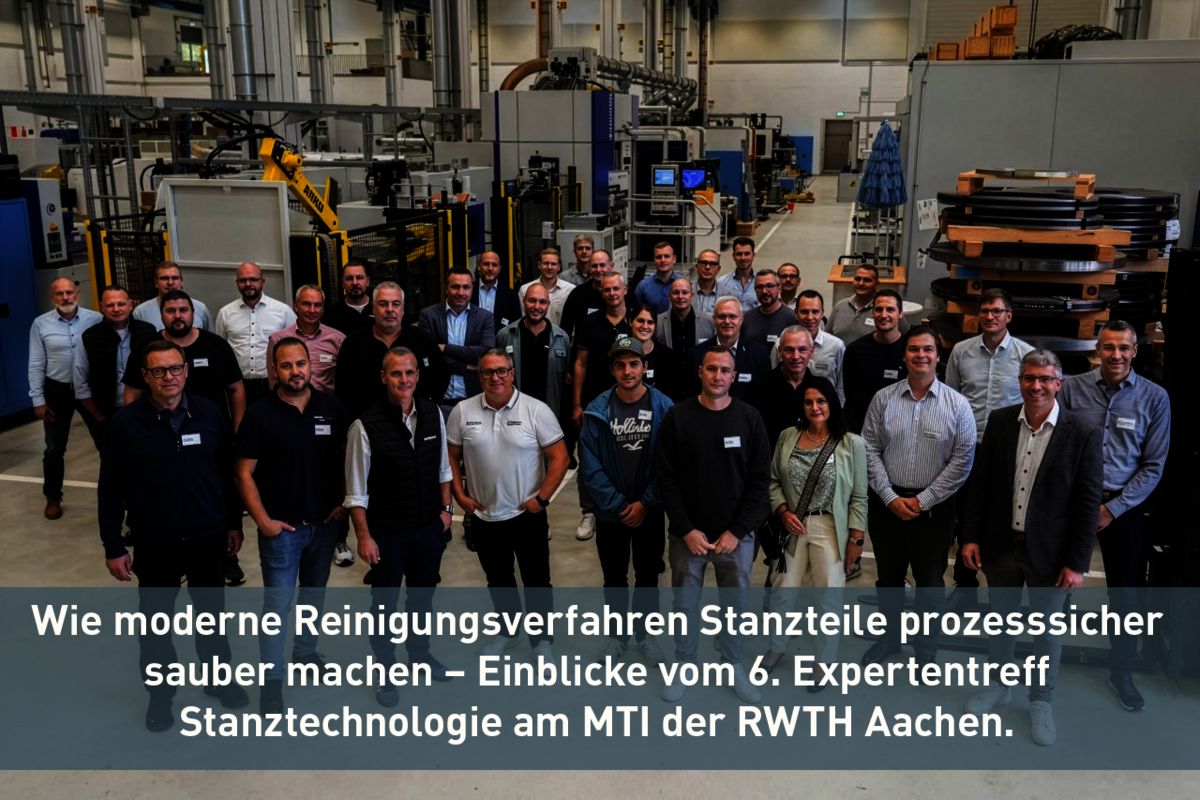
Am 1. Oktober 2026 trafen sich Fachleute aus der Stanz- und Umformtechnik am Manufacturing Technology Institute (MTI) der RWTH Aachen. Die Leitfrage des Tages: Wie lassen sich Stanzprozesse effizienter, sicherer und leistungsfähiger gestalten? Ausgerichtet wurde der Expertentreff von Raziol, Unidor TR systems, FIBRO und Ecoclean.
Zwischen Schmierstoffauftrag, Prozessüberwachung und Materialtransport stellte sich eine Frage, die in vielen Stanzbetrieben erst am Ende der Prozesskette auftaucht: Was passiert mit dem Bauteil, nachdem es die Presse verlassen hat? Joachim Ritter beantwortete sie in seinem Vortrag „Partikelfrei: Moderne Reinigungsprozesse für die industrielle Fertigung“. Denn ob ein Stanzteil seine Funktion erfüllt, entscheidet sich oft erst bei der Reinigung.
Warum Teilereinigung? Weil „sauber“ heute „partikelfrei“ heißt
Stanzen hinterlässt Spuren: Stanz- und Schneidgrate, Flittergrate, metallische und nichtmetallische Partikel, Fasern sowie Reste von Präge- und Stanzölen. Auf einem einzelnen Bauteil wirkt das vielleicht unscheinbar, aber in einer Batteriezelle, einer Brennstoffzelle oder einem elektronischen Bauteil kann ein einziger Partikel einen Kurzschluss, eine undichte Klebeverbindung oder einen Ausfall verursachen.
Die Bandbreite der Teile, die Stanzbetriebe heute reinigen müssen, ist groß:
- Werkstoffe: Edelstahl, Aluminium, Kupfer, Titan, Platin, Gold, Kunststoffe, Keramik, Grafit.
- Werkstücke: Coil-Materialien, Bipolarplatten, Batteriebauteile und Batteriezellgehäuse, Endlos-Stanzbauteile, Gehäusebauteile, Stromverbinder, Elektrobauteile, Kunststoff-Trays.
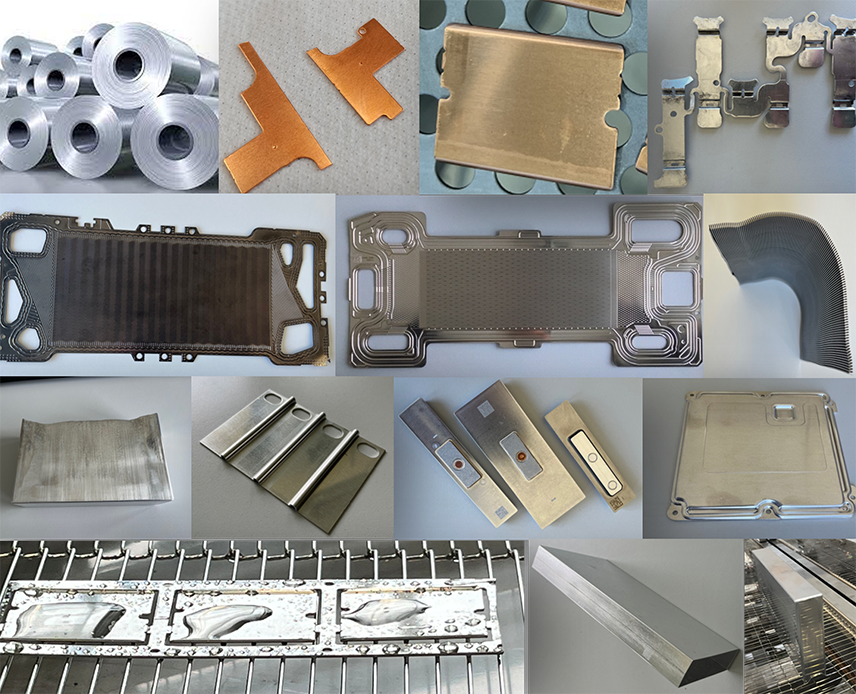
Diese Komponenten kommen in zukunftsorientierten Branchen wie der E-Mobilität, der Wasserstofftechnologie und der Medizintechnik zum Einsatz. Dort entscheidet die Bauteilsauberkeit über Funktion und Lebensdauer. Joachim Ritter fasst den Anspruch zusammen: partikelfrei. Das heißt nicht „sieht sauber aus“, sondern: definiert, messbar und reproduzierbar sauber.
Von „sauber und trocken“ zu 50 µm: wie sich die Anforderungen verändert haben
Joachim Ritter berichtet, dass, als er vor 40 Jahren in der Teilereinigungsbranche angefangen hat, ein Blick und ein Tuch ausreichten. Heute werden Partikel gezählt, nach Größe klassifiziert und die Oberflächen chemisch analysiert. Die Entwicklung nach seinem „Blick“ im Überblick:
Zeitraum | Anforderung | Methode |
Bis in die 1980er | „Sauber und trocken“ | Sichtprüfung |
Bis in die 1990er | Restschmutzmenge, z. B. max. 5 mg Späne | Gravimetrie (Wiegen) |
Ende der 1990er | Zusätzlich maximale Partikelgröße, z. B. max. 1.000 µm | Mikroskopische Auswertung |
2000er | Maximale Partikelanzahl je Größenklasse, getrennt nach metallisch und nichtmetallisch | Partikelanalyse auf Filtermembran |
Heute | Partikel max. 50 µm bei immer feinerer Klassierung; zusätzlich Grenzwerte für filmische Verunreinigungen (36 bis 50 mN/m) und Ausschluss organischer und substanzieller Rückstände wie Schwefel, Silizium oder Kohlenstoff | Kontaktwinkelmessung, XPS-Analyse (Röntgen-Photoelektronenspektroskopie) |
Für Stanzbetriebe heißt das: Sauberkeit ist kein Gefühl mehr, sondern ein Prüfmerkmal mit Grenzwert. Ein typisches Beispiel aus dem Vortrag: Stanz- und Schneidgrate müssen entfernt und metallische Partikel bis max. 100 µm sowie nichtmetallische Partikel bis max. 1.000 µm beseitigt werden. Wer diese Werte sicher erreichen will, braucht das passende Verfahren – und den Nachweis.
Das richtige Verfahren für jedes Stanzteil
Es gibt nicht die eine Reinigungstechnologie für Stanzteile. Welches Verfahren passt, hängt von Geometrie, Stückzahl, Verschmutzung und Sauberkeitsziel ab. Grundsätzlich unterscheidet Joachim Ritter zwei Wege: die Nassreinigung mit Wasser (meist mit Tensid-Reinigern) oder Lösemitteln und die Trockenreinigung, etwa mit bewegten Luftströmungen.
Die Ecoclean-Verfahren auf einen Blick:
Verfahren | Typischer Einsatz bei Stanzteilen | Stärke & Vorteile |
Niederdruck-Spritzreinigung | Chemisch unterstütztes Entfernen von Fetten, Ölen und Partikeln | Flexibel bei Bauteilgrößen, einfache und wartungsarme Technik |
Ultraschallreinigung | Feinreinigung | Hohe Wirksamkeit bei feinsten Verschmutzungen |
Intensiv-Flutreinigen | Extrem komplexe Geometrien und Hohlräume | Hohe Reinigungsleistung, schnell und effektiv |
Dampfreinigung | Entfetten, Feinreinigen, Sterilisieren | Fleckenfrei, substanzfrei, ohne Chemie, geringer Wasserverbrauch |
Hydrocleaning | Geometrisch einfache Teile in hoher Stückzahl | Sehr schnell, fleckenfrei, sehr geringer Flüssigkeitseinsatz |
CO2-Strahlen | Gezielte Behandlung von Teilbereichen | Trocken, ohne Zusätze, entfernt Partikel, Flittergrate und Schmauch |
Laserreinigung | Gezielte Behandlung von Teilbereichen | Punktgenau, entfettet, entfernt Flittergrate und Schmauch |
Atmosphärendruck-Plasma | Feinstreinigung, Aktivierung und Funktionalisierung von Oberflächen | Entfernt organische, molekulare und atomare Substanzen, auch in Hinterschneidungen |
Hochdruck-Wasserstrahlentgraten | Flittergrate, Bohrspäne, hartnäckige Beläge | Entgraten und Reinigen an schwer zugänglichen Stellen in kurzer Zeit |
Pulsated Pressure Cleaning (PPC) | Innenreinigung kleinster Kanäle, Bohrungen, Kapillare | Unabhängig von der Bauteilgeometrie |
Thermische Ölentfernung | Leichte Präge- und Stanzöle | Rückstandsfrei, trocken, ohne Chemie, extrem schnell |
Vom Einzelteil bis zur Serienlinie: die passende Anlage
Die Verfahren stecken in Anlagen für ganz unterschiedliche Durchsätze. In seinem zweiten Ecoclean-Vortrag des Tages mit dem Titel „Reinigen mit System: Industrielle Anlagentypen im Überblick“ ging Joachim Ritter näher auf diese Bandbreite ein:
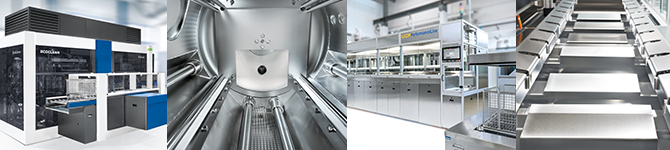
Kammeranlagen für Chargen: von der manuellen UCMCombiLine für kleine Durchsätze (Ultraschall mit Doppelfrequenz, bis 120 l Arbeitsvolumen) über die kompakte EcoCcube (bis 80 kg je Charge, bis 12 Chargen pro Stunde) bis zur EcoCwave, dem Allroundtalent für die wässrige Reinigung mit Flut-, Spritz- und Ultraschallreinigung sowie Vakuumtrocknung. Für die Lösemittelreinigung steht die EcoCcore bereit.
Präzisionsreinigung: die modulare, mehrstufige Ultraschall-Reihentauchanlage UCMPerformanceLine für höchste Ansprüche, mit Mono-, Twin- oder Multifrequenz-Ultraschall von 25 bis 120 kHz, Megaschall und optional Pulsated Pressure Cleaning (PPC) für komplexe Geometrien.
Roboterzellen und Entgratcenter: die EcoCflex 3 für flexible Einzelteilreinigung mit Hochdruckanwendungen sowie die EcoCvelox für das Hochdruck-Wasserstrahlentgraten mit Taktzeiten von 15 Sekunden pro Palette.
Transferanlagen: die EcoCtrans, das Arbeitspferd für hohe Durchsätze und kurze Serientaktzeiten.
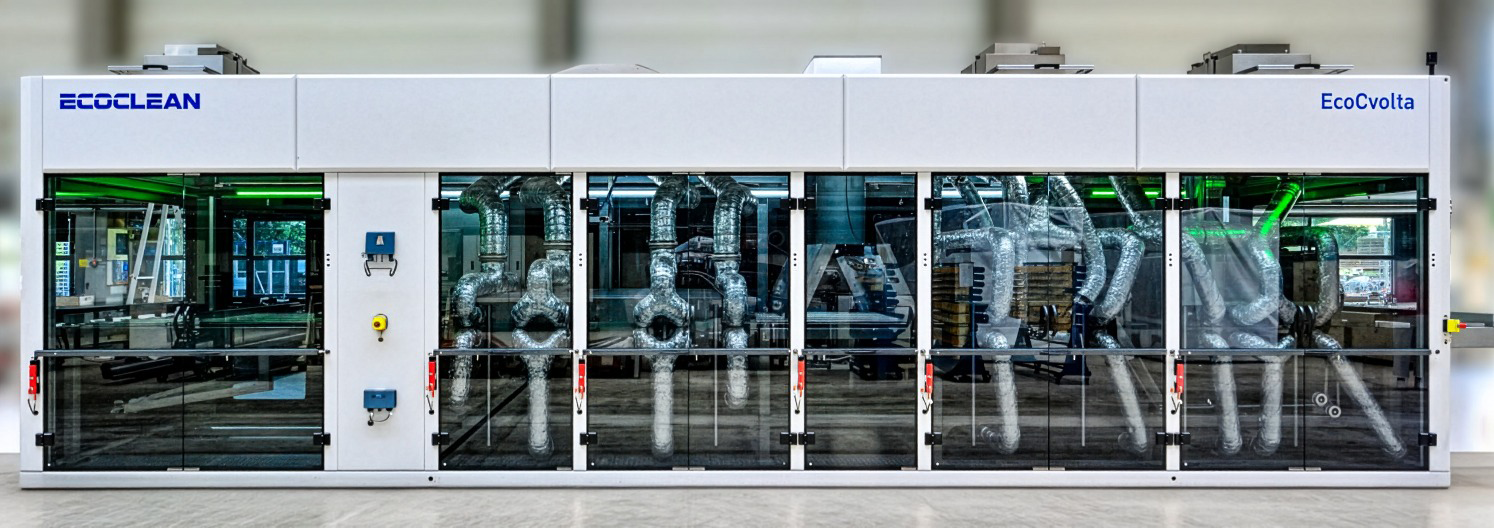
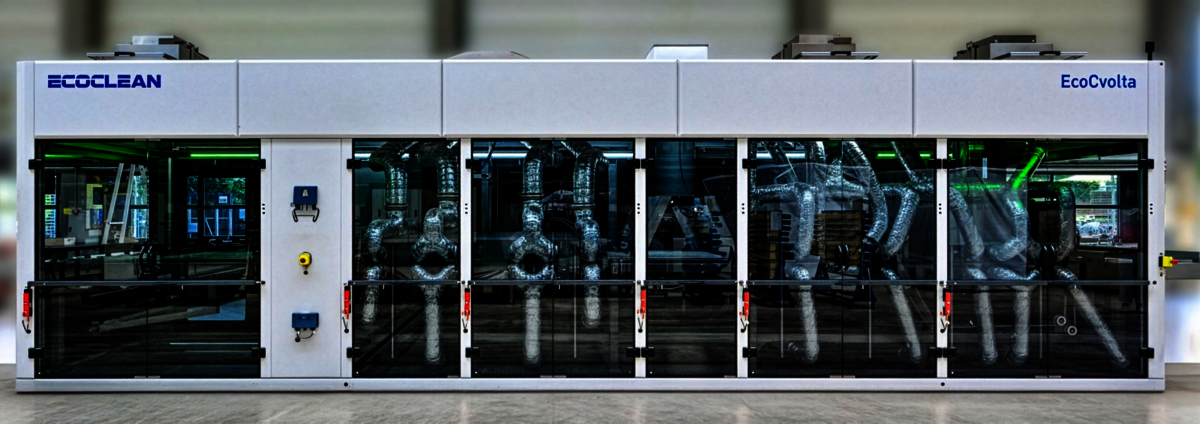
Die EcoCvolta ist eine Durchlaufanlage für empfindliche Stanzteile in großen Stückzahlen. Sie wurde von Joachim Ritter und Peter Petzold zusammen mit anderen Kollegen in Monschau entwickelt und ist deshalb auch Herrn Ritters „Herzensmaschine”.
Modulare Durchlaufreinigungsanlage
Wenn Stanzteile in großen Stückzahlen, mit hohem Reinheitsanspruch und empfindlicher Geometrie gereinigt werden müssen, kommt die EcoCvolta ins Spiel. Die modulare Durchlaufreinigungsanlage lässt sich direkt in High-Volume-Produktionslinien integrieren und schafft Taktzeiten von 0,5 bis 10 Sekunden.
Was sie für Stanzbetriebe interessant macht:
- Partikelfrei im Durchlauf: Entfernt Stanz- und Schneidgrate sowie Partikel. Je nach Anforderung liegt die maximale Restpartikelgröße zwischen 50 und 300 µm.
- Auch filmisch und substanziell sauber: Öle, Fette und Fingerabdrücke werden bis zu einer Oberflächenspannung von 38 bis 48 mN/m entfernt. Auf Wunsch bleiben Oberflächen frei von Substanzen wie Phosphor, Tensiden, Schwefel, Silikonen, Silizium und Organik.
- Schonend für dünne Teile: Werkstücke laufen liegend oder stehend auf einem Stab-Geflechtband. Ein mitlaufendes Oberband hält sie in Position, selbst Metallfolien. Verarbeitet werden Materialdicken von 0,05 bis 20 mm.
- Modular wie ein Baukasten: Jede Prozessstufe ist ein eigenes Modul, die Reihenfolge ist frei wählbar. Kombinierbar sind unter anderem Spritz- und Dampfreinigung, thermische Ölentfernung, Hochdruck-Wasserstrahlentgraten, Hydrocleaning, CO2-Strahlen, Laserreinigung und Plasma.
- Keine Verschleppung, keine Rückkontamination: Getrennte Transportbänder je Modul verhindern das Verschleppen von Reinigungsmedien. Optional sorgen Glaseinhausung und HEPA-gefilterte Zuluft für saubere Atmosphäre; die Anbindung an Sauber- oder Reinräume ist möglich.
- Durchdacht im Betrieb: Bandbreiten von 300 bis 1.300 mm, Edelstahl in allen prozessrelevanten Bereichen, großzügige Wartungszugänge und ein Bandwechsel in rund zwei Stunden (optional).
Ein Beispiel, wie anspruchsvoll das werden kann, sind Bipolarplatten für Brennstoffzellen. Sie werden gestanzt oder geprägt, müssen danach aber nahezu perfekt entfettet und partikelfrei sein, bevor sie beschichtet werden. Genau für solche Aufgaben ist die EcoCvolta ausgelegt.
Erst testen, dann investieren: Versuche im Testzentrum Monschau
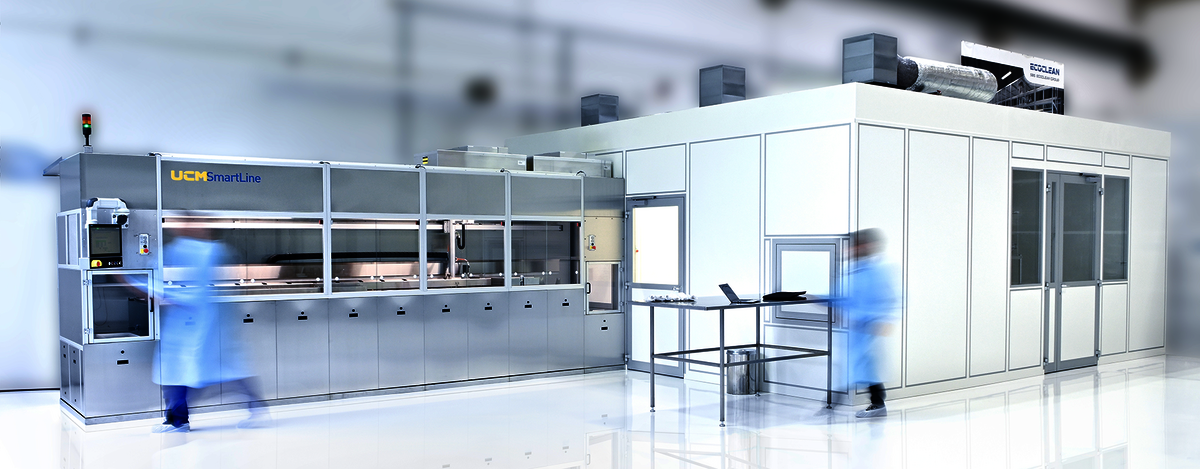
Welches Verfahren für ein bestimmtes Stanzteil das richtige ist, lässt sich am besten am Bauteil selbst klären. Dafür steht im Ecoclean Kompetenzzentrum Monschau ein Testzentrum mit 460 m² Fläche bereit. Hier entwickeln und validieren die Expertinnen und Experten neue Prozesse, gemeinsam mit den Kunden und mit deren Originalteilen.
- Durchlauf-Testanlage EcoCvolta: zwei flexible Nass- und Trocknungsmodule, ein Heißluftmodul für die thermische Ölentfernung, 800 mm breites Transportband, 1-µm-Feinfiltration und eine Reinraum-Einhausung am Auslauf. Versorgt wird sie mit 1.000 Litern VE-, Osmose- oder Trinkwasser, aufheizbar bis 60 °C.
- Weitere Versuchsanlagen: die Kammeranlage EcoCwave (3-Bad), eine Ultraschall-Reihentauchanlage und eine Hochdruck-Roboterzelle bis 1.200 bar sowie diverse Tauch-, Spritz- und Ultraschallprozesse.
- Reinraum (Class 7) und Sauberkeitslabor nach VDA 19: automatisierte Sauberkeitsanalysen mit dem Ecoclean Lab on Chip (LOC), gravimetrische und mikroskopische Auswertung, endoskopische Untersuchung sowie Rauheitsmessung zur Oberflächencharakterisierung.
So wird „partikelfrei“ vom Leitsatz zum Messergebnis: Am Ende eines Versuchs steht nicht nur ein sauberes Bauteil, sondern ein dokumentierter Nachweis, welcher Prozess die geforderten Grenzwerte sicher erreicht.
Einen herzlichen Dank an das MTI der RWTH Aachen sowie an Raziol, Unidor TR systems und FIBRO für einen gelungenen Expertentreff.
.
Sie möchten wissen, wie sauber Ihre Stanzteile werden können?
Schicken Sie uns Ihre Bauteile für einen Reinigungsversuch nach Monschau: info.monschau(at)ecoclean-group.net


